Электронная почта: [email protected]
Электронная почта: [email protected]

Завод инверторной сварки MIG: место, где подача проволоки встречается с дугой
 ГЛАВНАЯ / Новости / Новости отрасли / Завод инверторной сварки MIG: место, где подача проволоки встречается с дугой
 2026.10.23
 Новости отрасли
Сварщик MIG подает проволоку в сварной шов и расплавляет ее электрической дугой. Инверторная версия заменяет тяжелый трансформатор высокочастотной электроникой, поэтому машина меньше и легче старых трансформаторных установок MIG. Ан инверторный сварочный завод MIG производит эти машины для производственных цехов, кузовных мастерских и полевых бригад. Инвертор – это источник питания. Подача проволоки – это доставка. Оба должны работать вместе, иначе дуга гаснет.
Сварщик MIG, который не может последовательно подавать проволоку, является сварщиком MIG, который не умеет сваривать. Проволока должна двигаться от катушки через направляющую к горелке с постоянной скоростью, без проскальзывания, перекручивания и застревания.
Завод инверторной сварки MIG изготавливает привод проволоки с двигателем, пару приводных роликов и регулировку натяжения. Ролики захватывают проволоку и толкают ее. Натяжение должно быть установлено в соответствии с диаметром проволоки и материалом. Слишком свободно, и провод соскользнет. Слишком туго, и проволока деформируется.
Приводные ролики изготовлены из закаленной стали и имеют канавку, соответствующую проволоке. Корпус редуктора металлический, а не пластиковый. Пластиковые шестерни зачищаются под старт-стоп производственной сварки. Завод по производству инверторных сварочных аппаратов MIG, использующий металлические шестерни и качественные ролики, обеспечивает долговечную подачу.
Инвертор принимает входную мощность и переключает ее на высокую частоту, а затем преобразует ее в выходной постоянный ток, необходимый для процесса MIG. Именно переключение делает машину легче и эффективнее, чем трансформаторный блок. Это также позволяет плате управления формировать дугу.
Характеристики дуги для MIG — постоянное напряжение. Аппарат удерживает напряжение, а скорость подачи проволоки регулирует ток. Завод инверторной сварки MIG, который настраивает плату управления для процесса MIG, создает стабильную дугу как при низком, так и при высоком токе.
Рабочий цикл показывает, как долго машина может работать при данной силе тока. Машина, рассчитанная на ток 200 ампер и рабочий цикл 60 процентов, сваривает шесть минут из десяти и охлаждается в течение четырех.
Горелка подает проволоку, ток и защитный газ к сварному шву. Вкладыш внутри горелки направляет проволоку от приводных роликов к контактному наконечнику. Изношенная или неподходящая по размеру гильза приводит к затягиванию проволоки и заиканию дуги.
Защитный газ проходит через горелку и вокруг сварного шва. Он удерживает кислород от расплавленного металла. Завод по производству инверторных сварочных аппаратов MIG поставляет регулятор и газовый шланг как часть комплекта.
Вот что может предложить завод инверторной сварки MIG:
В автомастерской для обработки тонкого листового металла используется сварочный аппарат MIG. Инвертор обеспечивает стабильную слаботочную дугу, необходимую для тонкой панели. Производитель использует ту же машину для более тяжелой стали. Подача проволоки и дуга должны охватывать оба процесса.
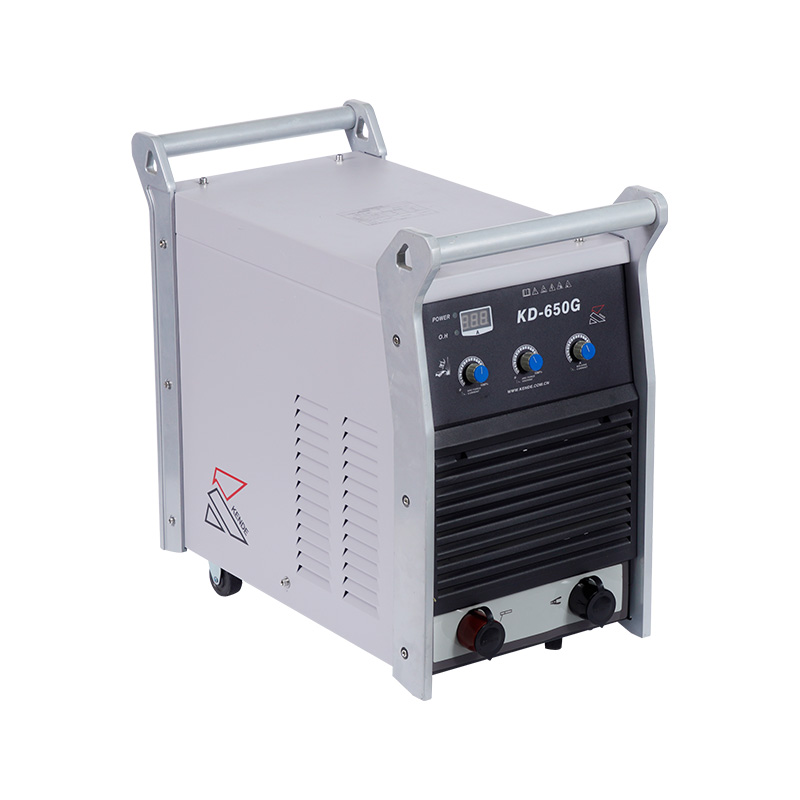
Шлифовальная пыль и металлические частицы втягиваются в машину охлаждающим вентилятором. Конформное покрытие защищает компоненты от проводящей пыли. Подача проволоки прекращается из-за того, что пластиковый механизм снят. Металлическая шестерня держится. Дуга гаснет, потому что вкладыш был неподходящего размера.
Завод по производству инверторных сварочных аппаратов MIG производит машину, которая подает проволоку и удерживает дугу. Привод валков захватывает. Инвертор формирует. Выберите фабрику, которая производит кормушку из металлических частей и покрывает плату от пыли.
Рекомендуемые товары

Связаться с нами
Китай, провинция Чжэцзян, г. Тайчжоу, район Луцяо, проспект Шуган, секция Луцяо, д. 2299, почтовый индекс: 318057
+86-576-82431568
 Конфиденциальность
 English
 中文简体
 русский
 Español
 عربى
 Français
 Português
 Deutsch
 Український


